


Uutiset
Kotiin / Uutiset / Teollisuuden uutisia / HDPE-muovaus: tärkeimmät ominaisuudet, edut ja teolliset sovellukset
Kysy keneltä tahansa tehtaanpäälliköltä, miksi he valitsivat HDPE:n rotomuovattua säiliötä varten, niin kuulet todennäköisesti saman vastauksen: jäykkyys. HDPE-kiertomuovaus antaa sinulle korkeatiheyksisen polyeteeniosan jäykkyyden ilman hitsauslinjoja tai heikkoja kohtia, jotka tulevat muiden muovausmenetelmien mukana. Jos sovelluksesi sisältää kemikaaleja, painetta tai pitkiä tukipisteiden välisiä etäisyyksiä, HDPE:n pitäisi olla lähellä luettelosi kärkeä.
Sinne pääseminen vaatii enemmän huomiota prosessin ohjaukseen kuin LLDPE:llä, mutta voitto on osa, joka pitää muotonsa, vastustaa virumista ja kestää aggressiivista mediaa. Tässä oppaassa kerrotaan, kuinka HDPE:n rotomuovaus toimii, miten sitä verrataan LLDPE:hen ja mitä pitää ottaa huomioon valmistuskumppanilta.
HDPE-muovaus on yksinkertaisesti rotaatiomuovausprosessi, jossa käytetään korkeatiheyksistä polyeteeniä hartsina. Materiaali jauhetaan hienoksi jauheeksi tai suulakepuristetaan mikropelleteiksi, sijoitetaan onttoon alumiini- tai teräsmuotiin ja muottia kuumennetaan pyörittäessä kahdella kohtisuoralla akselilla. Polymeeri sulaa, päällystää muotin sisäpuolen ja muodostaa saumattoman, jännittymättömän osan muotin jäähtyessä.
Koska muotti pyörii kahdessa tasossa, seinämän paksuus pysyy tasaisena myös monimutkaisilla geometrioilla. Kulmat, rivat ja sisäosat voidaan muovata sisään ilman toissijaista liittämistä. HDPE lisää erityisesti korkeampaa kiteisyyttä ja tiheyttä kuin LDPE tai LLDPE, mikä tarkoittaa jäykkyyttä, parempaa lämmönkestävyyttä ja alhaisempaa liuottimien ja vesihöyryn läpäisevyyttä.
Muotit koneistetaan yleensä alumiinista tai teräksestä suuria määriä varten. HDPE:n muotissa on oltava tuuletusaukko, jotta syrjäytynyt ilma pääsee poistumaan; muuten jäänyt ilma voi aiheuttaa pintareikiä ja epätäydellistä täyttöä.
Yksi yleisimmistä kysymyksistä rotomuovauksessa on, mikä polyeteenilaatu valita. Alla oleva taulukko antaa käytännön vertailun HDPE:n ja LLDPE:n välillä rotaatiomuovauksessa.
| Omaisuus | HDPE | LLDPE |
|---|---|---|
| Tiheys (g/cm³) | 0,941 – 0,965 | 0,915 – 0,925 |
| Taivutuskerroin (MPa) | 800 - 1 300 | 400-800 |
| Vetolujuus myötössä (MPa) | 20-30 | 12-20 |
| Iskunkestävyys | Kohtalainen | Erinomainen |
| Jännitysmurtuman kestävyys | Hyvä | Erinomainen |
| Kutistuminen jäähtymisen aikana | Korkeampi | Alempi |
| Seinän jäykkyys | Korkea | Kohtalainen |
Lyhyt versio: valitse HDPE, kun osan on kestettävä taipumista, painumista tai sisäistä painetta korotetuissa lämpötiloissa. Valitse LLDPE, kun iskunkestävyys ja jännityshalkeilun kestävyys ovat tärkeämpiä. Monissa rotomuotteissa on molempia materiaaleja varastossa, ja hyvä sopimusvalmistaja auttaa sinua valitsemaan oikean laadun todelliseen palveluympäristöön.
Yksi tapa ajatella asiaa on se, että HDPE käyttäytyy enemmän kuin rakennemuovi, kun taas LLDPE käyttäytyy enemmän kuin kova elastomeeri. Säiliösovelluksessa HDPE antaa sinulle kiinteämmän tunteen ja paremman nurjahduskestävyyden, kun säiliö on osittain täynnä. Kelluvassa tai tieesteessä, jossa iskut ovat todennäköisiä, LLDPE:n taipuma ja iskunkestävyys voivat olla arvokkaampia.
HDPE-muovaus on vähemmän anteeksiantavaa kuin LDPE- tai LLDPE-muovaus. Koska HDPE:llä on terävämpi sulamispiste ja korkeampi kidepitoisuus, uuniaikaa, huippulämpötilaa ja jäähtymisnopeutta on valvottava tiukasti. Jos jauhehiukkaset ovat liian karkeita, sisäpinnassa näkyy reikiä; jos uunin lämpötila on liian korkea, materiaali voi hajota; jos jäähdytys on epätasaista, osa voi vääntyä.
Tyypillisiä rotaatiomuovausolosuhteita HDPE:lle ovat muotin lämpötila 250–350 °C, sisäilman huippulämpötila 190–220 °C ja hidas, kontrolloitu jäähdytysvaihe. Kutistumisnopeudet ovat myös yleensä hieman korkeammat kuin LLDPE, joten muotin mitat ja jäähdytyslaitteet on säädettävä vastaavasti.
Myös jauheen laadulla on väliä. HDPE tarvitsee todennäköisemmin tiukemman hiukkaskokojakauman kuin LLDPE, koska suuremmat hiukkaset voivat luoda virtauslinjoja. Useimmat kokeneet rotomuotit jauhavat HDPE:tä samanlaiseen kohdeverkkoon, mutta ne säätelevät jauhatusolosuhteita liiallisen hienon pölyn estämiseksi. Jotkut käyttävät myös sisäisiä paineantureita valvomaan ilman huippulämpötilaa ja päättävät tarkasti, milloin muotti pudotetaan pois uunista.
HDPE-muovausta esiintyy aloilla, joilla rakenteellista suorituskykyä ja kemikaalien kestävyyttä ei voida tinkiä. Yleisiä esimerkkejä ovat kemikaalien varastosäiliöt, sekoitussäiliöt, annostelusäiliöt, suoja-alustat, teollisuuslaitteiden kotelot, vedenkäsittelykomponentit ja maatalouden ruiskusäiliöt.
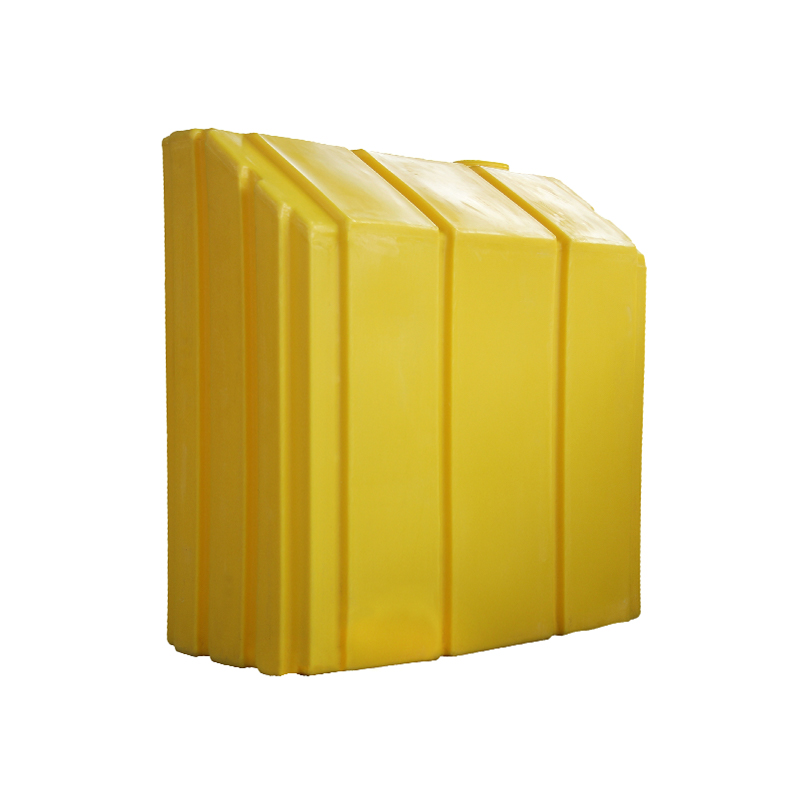
Pystysuorassa varastosäiliössä HDPE:n jäykkyys sallii korkeampien seinien kestää vannerasitusta ilman liiallista seinämän paksuutta. Myös monien teollisuussäiliöiden kartiopohjainen rakenne hyötyy HDPE:n mittapysyvyydestä, varsinkin kun säiliö on täytetty tiheällä nesteellä. Tyypillinen esimerkki on kartiopohjainen PE-varastosäiliö CPT5000L, jonka rotomolders valmistavat saumattomalla seinällä ja kiinteästi muotoilluilla liitososilla. Muotit suunnittelevat myös mekaanisille kuormituksille, joita tankit näkevät kuljetuksen aikana. Tätä aihetta käsitellään tarkemmin puhtaan veden säiliön vakaus epätasaisilla teillä.
 CPT-5000L kartiopohjainen PE-säilytyssäiliö teollisuuskäyttöön Rootomuotilla muotoiltu HDPE-varastosäiliö kartiopohjaisella ja saumattomalla seinämällä, joka soveltuu tiheisiin nesteisiin ja vaativiin teollisuusympäristöihin, joissa mittapysyvyys ja korroosionkestävyys ovat tärkeitä. Näytä tuote →
Sekoitussäiliöt ja annostelusäiliöt ovat toinen luonnollinen istuvuus. Nämä osat näkevät usein sekoittimen kuormitusta, suuttimen vääntömomenttia ja toistuvaa altistumista hapoille tai emäksille. HDPE:n suurempi jäykkyys vähentää taipumista kiinnitysulokkeissa ja säilyttää mittatoleranssit kierteitetyissä sisäosissa. Suurempia määriä varten 10 tonnin PE-sekoitustynnyri antaa prosessiinsinööreille saumattoman, korroosionkestävän astian.
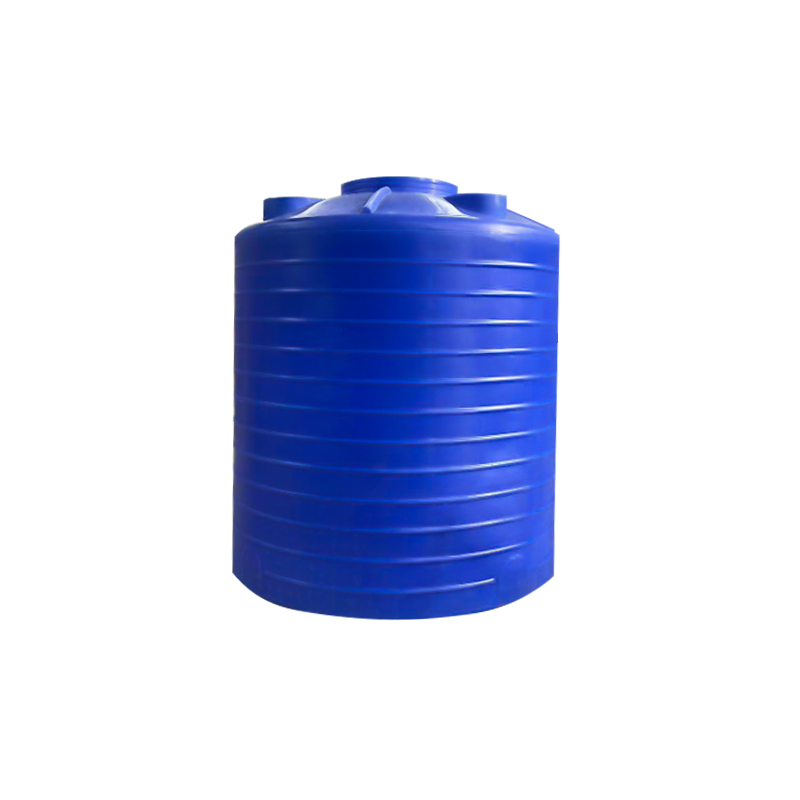 10 tonnin PE-sekoitustynnyri kemialliseen käsittelyyn Suurikapasiteettinen rotaatiomuovattu tynnyri, joka on suunniteltu sekoitus- ja annostelusovelluksiin. Se tarjoaa jäykkyyttä ja korroosionkestävyyttä kestämään sekoittimen kuormitusta ja toistuvaa kemiallista altistumista. Näytä tuote →
Kemikaalien varastointialueilla vuotamattomat alustat ovat nyt vakioturvavaatimus. HDPE:stä valmistettu rotaatiomuovattu alusta tarjoaa saman kemiallisen yhteensopivuuden kuin itse säiliö, ja sileä sisäpuoli on helppo tarkastaa ja puhdistaa. Mahdollisuus muotoilla kahvat ja tyhjennysaltaat suoraan lokeroon eliminoi kokoonpanovaiheet.
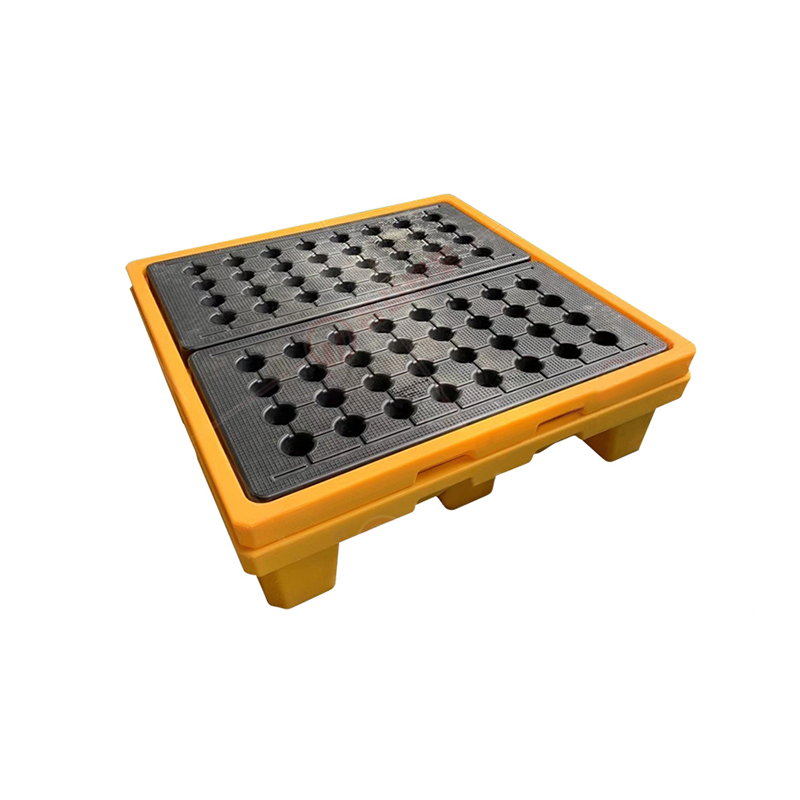 Rotomuovattu tiivis kauhaalusta kemikaalien varastointiin HDPE-lokero muotoilluilla kahvoilla ja tyhjennysaltailla, jotka tarjoavat sileän, helposti puhdistettavan suojaratkaisun, joka on kemiallisesti yhteensopiva varastoitujen nesteiden kanssa. Näytä tuote →
Säiliöiden ja tarjottimien lisäksi HDPE-rotomuovausta käytetään:
Kaikilla rotomolderilla ei ole kokemusta HDPE:n kannattavasta käytöstä. Ennen kuin teet tilauksen, kysy heidän jauheen käsittelystä, muotin lämpötilan hallinnasta ja jäähdytysmenetelmistä. Varmista, että he ovat tehneet HDPE-projekteja aiemmin, koska oppimiskäyrä on todellinen.
Harkitse myös koko tuoteketjua. Kumppani, joka suunnittelee ja koneistaa omat muottinsa, esim Cixi Junyi muoviteollisuus , voi iteroida nopeammin kutistumisen kompensoinnissa ja portin sijoittelussa. Yritys sijaitsee Cixin rotomuovauskeskuksessa tärkeimpien logistiikkareittien lähellä ja tarjoaa sekä standardoituja tuotteita että räätälöityjä OEM-kehitystä. Jos tarvitset tukea osien suunnittelussa, materiaalien valinnassa tai muottityökaluissa, kokenut valmistaja voi tehdä eron toimivan prototyypin ja epäonnistuneen tuotantoajon välillä.
Tarkista heidän laatujärjestelmänsä ja pyydä materiaalisertifikaatteja. Luotettavan kumppanin tulee pystyä dokumentoimaan hartsilaatu, erän jäljitettävyys ja seinämän paksuustarkistukset. Niiden pitäisi myös auttaa sinua ymmärtämään läpimenoaikoja, erityisesti HDPE:lle, koska pidemmät jäähdytysvaiheet voivat pidentää jaksoaikoja LLDPE:hen verrattuna.
Älä unohda kustannussuunnittelua. HDPE-hartsi on joskus kalliimpaa kilolta kuin LLDPE, mutta sen suurempi jäykkyys voi sallia hieman ohuemman seinämän tietyissä malleissa. Nettokustannukset riippuvat geometriasta, tilavuudesta ja tarvittavista toissijaisista toimenpiteistä. Hyvä kumppani keskustelee näistä kompromisseista avoimesti ennen kuin sitoudut työkaluihin.
HDPE-muovaus ei ole helpoin materiaali käyttää, mutta tulokset puhuvat puolestaan. Kun määrität oikean laadun, panostat oikeisiin työkaluihin ja työskentelet muovaajan kanssa, joka ymmärtää prosessin rajat, saat osia, jotka ovat vahvoja, kevyitä, korroosionkestäviä ja yllättävän edullisia pienille ja keskikokoisille volyymeille. Aloita palveluvaatimuksistasi, älä vain materiaalitietolomakkeesta, ja anna kokeneen kumppanin auttaa sinua muotin suunnittelusta lopulliseen osaan.


 wuyuqiaon kylä, Henghen kaupunki, Cixi City, Zhejiangin maakunta
 +86-15257871220
 [email protected]
