


Uutiset
Kotiin / Uutiset / Teollisuuden uutisia / Pyörivän muovauksen edut ja haitat: Käytännön ostajan opas
Kuvittele 5000 litran kemikaalisäiliö, joka odottaa jätevesilaitoksella, tai laitekuori, jonka on selviydyttävä toistuvista pudotuksista työpajassa. Pyörivä muotti käsittelee molempia hyvin, koska se tuottaa yksiosaisia, saumattomia, jännittymättömiä osia. Mutta jos tarvitset samaa komponenttia 200 000 yksikköä vuodessa tiukoilla toleransseilla, prosessi todennäköisesti hinnoittelee itsensä. Päätös ei koske sitä, mikä prosessi on paras, vaan prosessin sovittaminen osaan ja tilavuuteen.
Joten tässä on käytännöllinen vastaus etukäteen: pyörivä muovaus tarjoaa alhaiset työkalukustannukset, saumattomat ontot osat ja erinomaisen iskunkestävyyden, mutta se tuo myös pitkät sykliajat, rajoitetut materiaalivaihtoehdot ja löysemmän mittojen hallinnan. Tämän artikkelin loppuosassa kerrotaan, kuinka nämä kompromissit näkyvät myymälässä ja ostotilauksessa.
Rotaatiomuovauksessa käytetään onttoa metallimuottia. Sisälle laitetaan polymeerijauhetta, jonka jälkeen muotti kuumennetaan pyörittäessä kahdella akselilla alhaisella nopeudella. Jauhe sulaa ja peittää sisäpinnan muodostaen saumattoman onton kuoren. Muotin jäähtymisen jälkeen valmis osa poistetaan. Koko sykli toimii ilmakehän paineessa, minkä vuoksi työkalut voidaan valmistaa edullisesta alumiinista tai teräksestä karkaistun työkaluteräksen sijaan.
Useimmissa pyöritysmuovatuissa osissa käytetty materiaali on LLDPE, vaikka joissakin sovelluksissa tarvitaan HDPE:tä tai ABS:ää. Prosessi suosii kestomuoveja, jotka pysyvät stabiileina matalan leikkausvoiman kuumennusvaiheessa, ja tästä syystä materiaalilista on lyhyempi kuin ruisku- tai puhallusmuovauksessa.
Nämä ovat neljä vaihetta, jotka kuulet muovaajan kuvaavan: muotin valmistelu, lämmitys ja sulatus, jäähdytys ja muotista purkaminen. Jokainen vaihe vaikuttaa lopulliseen laatuun, joten luotettavalla toimittajalla on selkeät tarkistuspisteet muotin lämpötilalle ja pyörimisnopeudelle.
Suurin osa rotomuovausta koskevista väitteistä perustuu muutamaan hyvin dokumentoituun vahvuuteen. Katsotaanpa niitä niin kuin suunnittelija tai hankintapäällikkö tekisi.
Suurin rakenteellinen voitto on, että osa on yksi jatkuva kappale. 5000 litran kiertovalulla valmistetussa varastosäiliössä ei ole jakolinjaa, josta voisi tulla jännityksen nousu. Se tarkoittaa myös, että seinän sisä- ja ulkopuoli muodostuu samanaikaisesti, joten kemikaaleille tai jätevedelle käytettävä säiliö saa tasaisen seinän laadun siellä, missä sillä on eniten merkitystä.
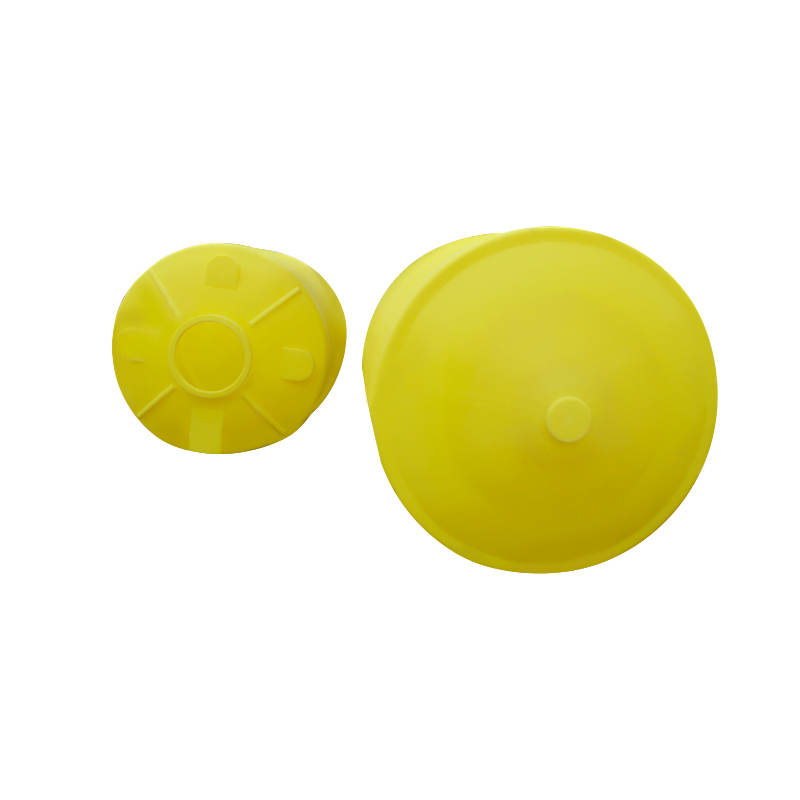 Kartiopohjainen PE-säiliö kemian- ja jätevesisovelluksiin Tässä 5000 litran pyörivässä muovatussa säiliössä on saumaton yksiosainen seinä, joka poistaa jakoviivat ja varmistaa tasaisen seinämän paksuuden. Se soveltuu vedenkäsittelyyn ja kemikaalien varastointiin, missä vaaditaan kestävyyttä ja korroosionkestävyyttä. Näytä tuote →
Alumiinista valmistetut muotit voidaan usein valmistaa muutamassa viikossa, ja ne maksavat murto-osan ruiskuvalussa käytettävistä metallityökaluista. Tämä tekee prosessista houkuttelevan vuosittaisissa sadoissa ja pienissä tuhansissa tuotantosarjoissa, joissa ei voi perustella suurta työkalubudjettia, mutta silti halutaan kestävä muoviosa.
LLDPE:llä on suuri iskulujuus, ja prosessi tuottaa osia, joissa ei käytännössä ole sisäänmuovattua jännitystä. Tämän yhdistelmän vuoksi rotomuotit säiliöt, työkalulaatikot ja kelluvat rungot kestävät putoamisen, jäätymisen ja jatkuvan kuormituksen. Annostelukemikaaleja varastoivalla laitoksella tai eläviä kaloja säiliöissä pitävällä tilalla tämä joustavuus merkitsee alhaisempia vaihtokustannuksia.
Voit yhdistää ripoja, rummun muotoisia runkoja tai jopa kaksiseinäisiä osia, joissa on sisäänvaletut insertit. Biaksiaalinen pyöriminen peittää kulmat ja syvennykset paremmin kuin puhallusmuovauspurkki. Tämä on erityisen hyödyllistä laitekoteloissa, ajoneuvojen polttoainesäiliöissä ja laivojen kellukkeissa, joissa muodon on täytettävä sekä rakenteelliset että esteettiset tarpeet.
Jokainen pyörivästi muotoiltu osa lämpenee ja jäähdytetään, mikä kestää tyypillisesti kymmeniä minuutteja. Ruiskuvalu voi tuottaa vertailukelpoisen pienen osan sekunneissa. Jos volyymi on suuri, työ- ja energiakustannukset yksikköä kohti kasvavat nopeasti. Tämä on yleisin syy, miksi projektit siirtyvät pois rotomuovauksesta.
LLDPE ja PE hallitsevat. Vaikka joitakin erikoislaatuja on saatavilla, korkean suorituskyvyn teknisiä muoveja on vaikea käsitellä tällä tavalla. Jos komponenttisi tarvitsee kemiallista kestävyyttä PE:n alueen ulkopuolella tai jatkuvaa käyttöä korkeissa lämpötiloissa yli noin 80 celsiusasteessa, sinun on ehkä tarkasteltava eri prosessia.
Seinämän paksuus on yleensä luonteeltaan tasainen, mutta kokonaisosan mitat voivat vaihdella enemmän kuin ruiskupuristettaessa. Tämä sopii useimmille säiliöille ja kellukkeille, mutta ei osille, joiden on sovittava tarkkaan mekaaniseen kokoonpanoon. Sinun on suunniteltava suvaitsevaisuutta alusta alkaen.
Jauheen lataaminen, muottien käsittely ja osien viimeistely vaativat manuaalista työtä. Erittäin suurille osille se on hyväksyttävää. Suuria määriä valmistettujen pienten osien työvoimaosuuden kanssa on vaikea kilpailla.
Myös materiaalien hinnat seuraavat raakaöljyn kehitystä, joten pitkäaikainen toimitussopimus voi auttaa. Ostajien, joilla on kiinteä vuosibudjetti, tulee pyytää tarjoukseen hinnanmuutoslauseke.
Kun hankit muoviosaa, vertaat yleensä rotomuovausta puhallusmuovaukseen tai ruiskuvaluun. Jokaisella prosessilla on makea paikka, ja oikean valinnan ratkaisee usein tilavuus ja muoto.
| Kriteerit | Pyörivä muovaus | Puhallusmuovaus | Ruiskuvalu |
|---|---|---|---|
| Työkalujen hinta | Matalasta kohtalaiseen | Kohtalainen | Korkea |
| Pyöräilyaika | Minuuttia per osa | Sekunneista minuutteihin | Sekuntia |
| Osan koko | Erittäin suuret ontot osat | Keskikokoiset ontot osat | Pienestä keskikokoiseen |
| Seinän paksuuden säätö | Luonnostaan yhtenäinen | Vaihtelee puhallussuhteen mukaan | Tarkka ohjaus |
| Tyypillinen vuosimäärä | Sadoista pieniin tuhansiin | Tuhansista kymmeniin tuhansiin | Kymmenen tuhatta ja enemmän |
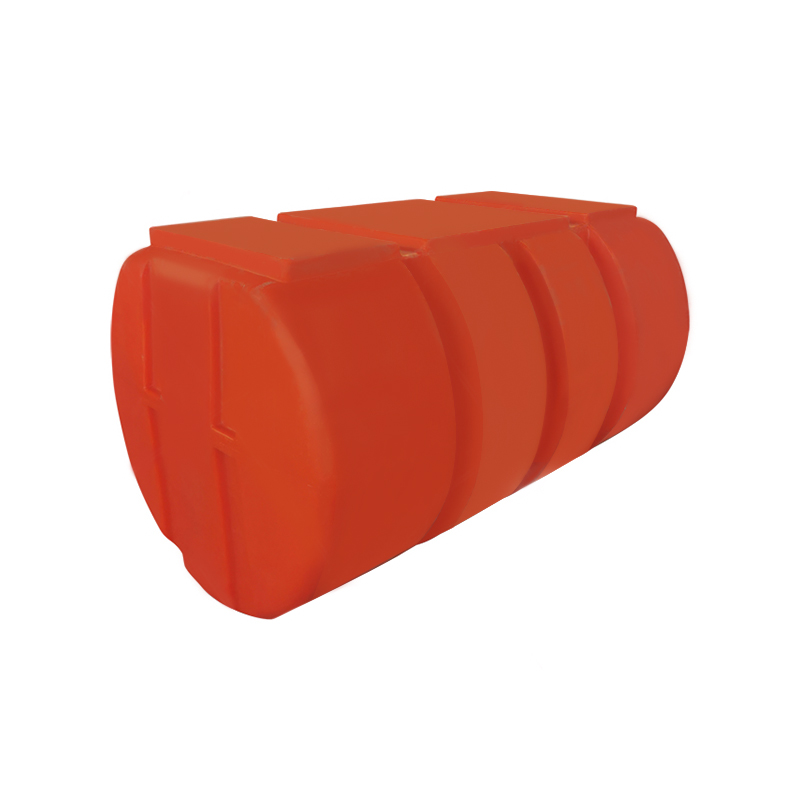
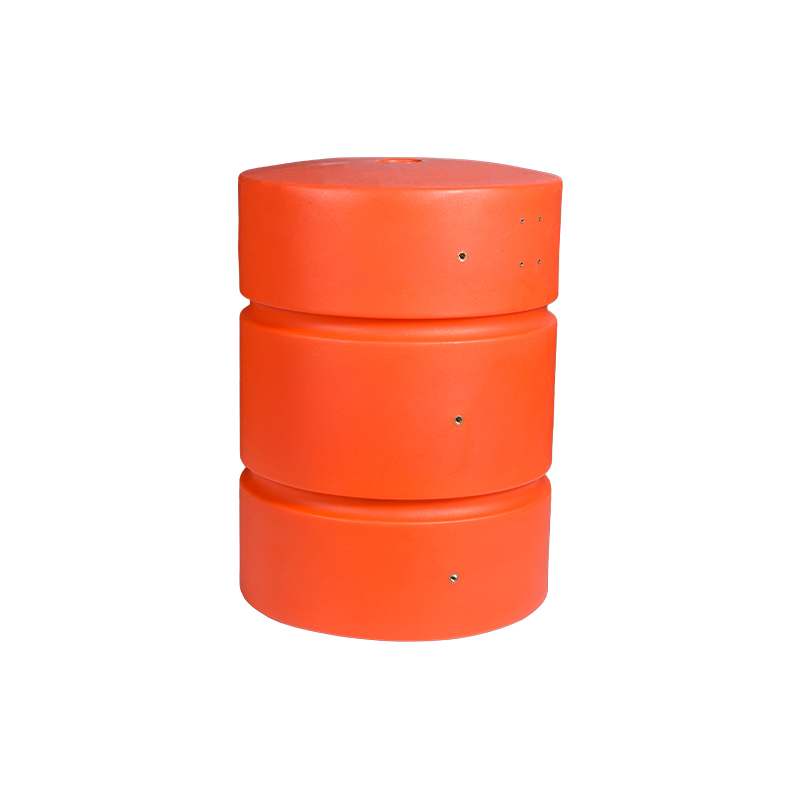
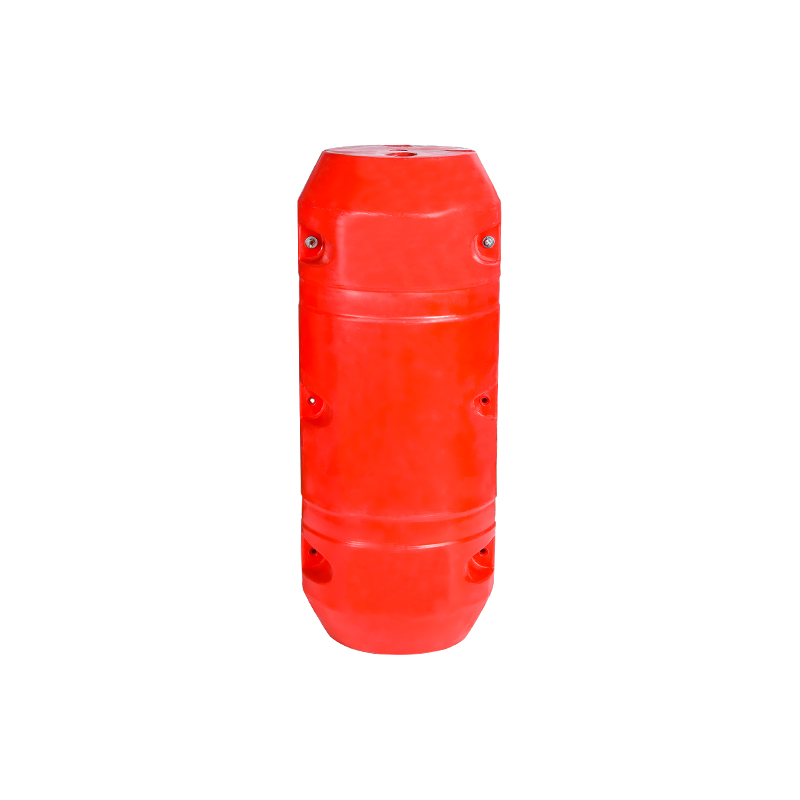
Laivavarusteille, kuten kelluville telakoille, suuri koko ja yksiosaisen iskunkestävän rakenteen tarve tekevät rotomuovauksesta vahvan istuvuuden. Voit nähdä tämän todellisessa kokemuksessa pyörivällä LLDPE kelluvalla alustalla on vahva korroosionkestävyys jopa murto- ja satamavesissä. Puhallusmuovaus on yleensä parempi, kun tarvitaan suurempia keskikokoisia pulloja tai alle 200 litran astioita yksinkertaisella geometrialla.
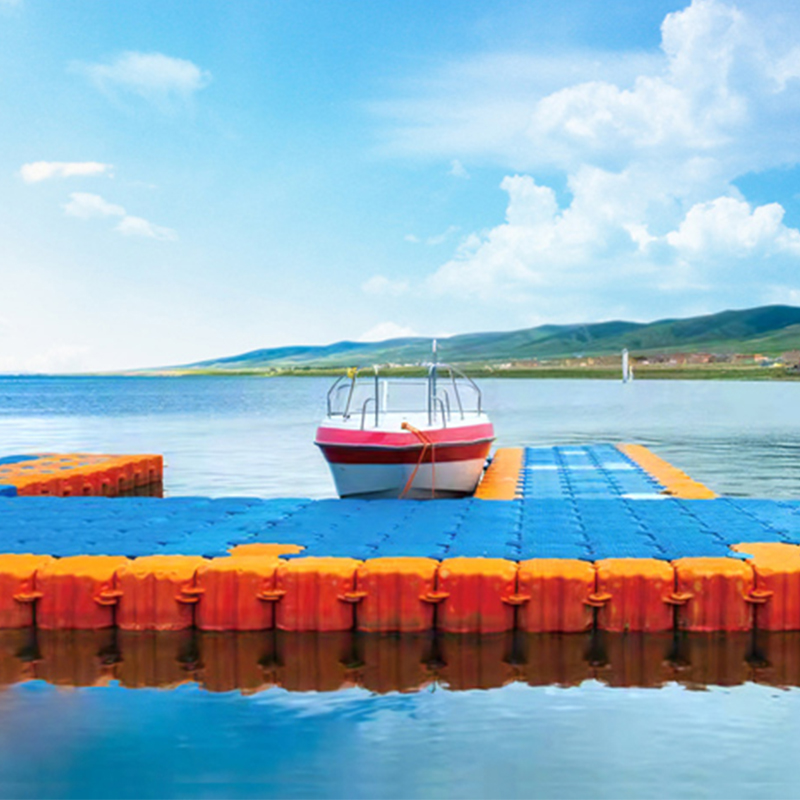 Rotomuovattu LLDPE kelluva alusta meri- ja vesikäyttöön Tämä LLDPE:stä valmistettu kelluva alusta tarjoaa iskunkestävyyden, korroosionkestävyyden ja kestävyyden murto- tai satamavesissä. Se toimii vakaana alustana telakoille, kelluville silloille ja vesiaktiviteetteille. Näytä tuote →
Oikea tapa arvioida rotomuovausta ei ole kysyä, onko prosessi yleisesti ottaen hyvä vai huono. Esitä sen sijaan nämä viisi kysymystä.
OEM- ja kehitystyöhön sovelletaan samoja kriteerejä. Räätälöity laitekotelo tai suojakuori voivat hyötyä edullisista työkaluista ja lyhyestä toimitusajasta, kun suunnittelu sen sallii.
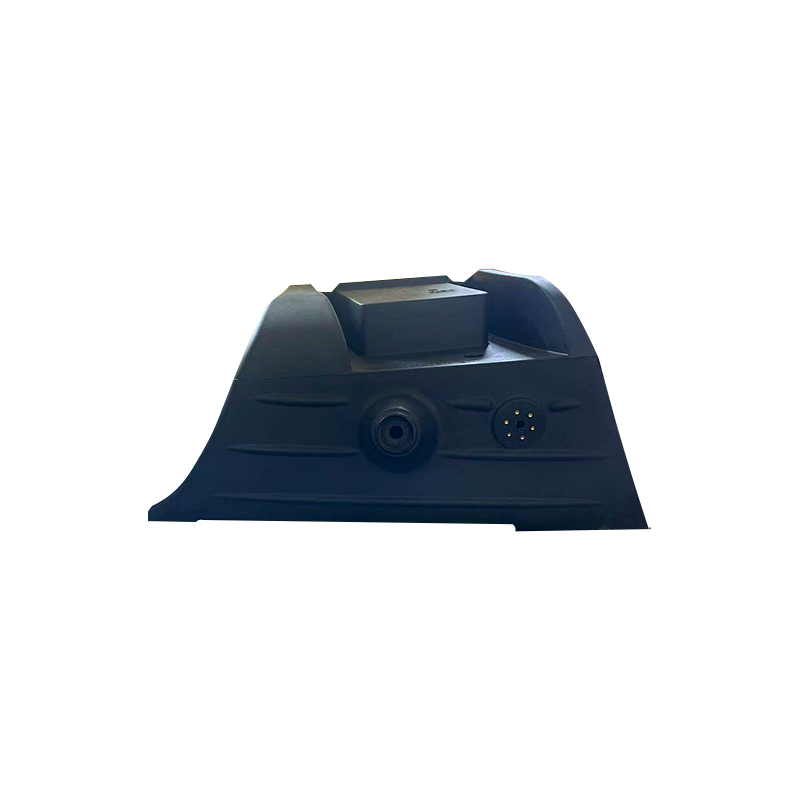
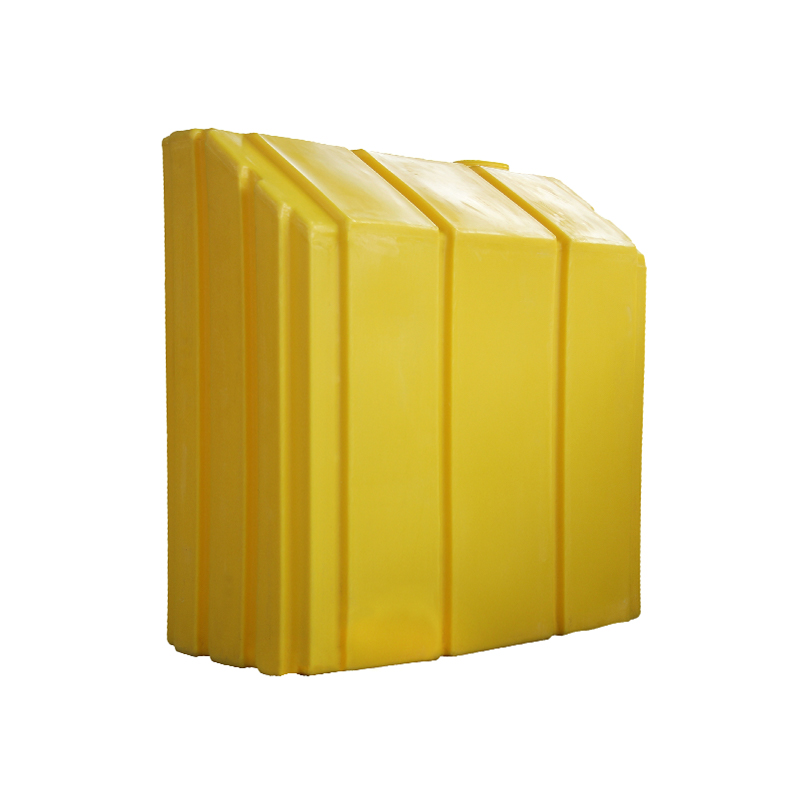
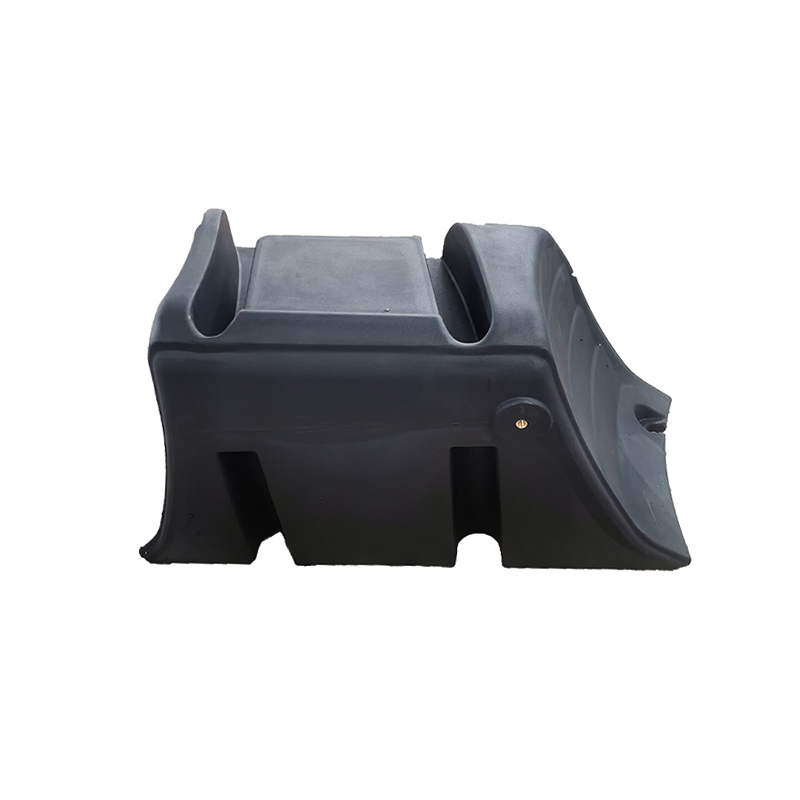 LLDPE Rotomolding Equipment -kuori ulkokäyttöön Tämä saumaton LLDPE-kuori suojaa sisäosia pölyltä, kosteudelta ja iskuilta. Alhaisten työkalukustannusten ja lyhyen toimitusajan ansiosta se sopii koneiden ja elektronisten laitteiden räätälöityihin koteloihin ankarissa ympäristöissä. Näytä tuote →
Pyörivä muovaus on luotettava prosessi, kun tarvitset suuria, onttoja, iskunkestäviä muoviosia alhaisilla työkalukustannuksilla. Se ei ole oikea vastaus nopeaan massatuotantoon tai tiukoille komponenteille. Ostajat, jotka tietävät tilavuutensa, osakokonsa ja palveluympäristönsä ennen muovaajan puolta, saavat hyödyllisimmän tarjouksen.
Juuri näin myös kokenut rotomuovaustoimittaja suhtautuu asiaan. He kysyvät ensin volyymistäsi ja sitten puhuvat suunnittelusta ja materiaalista. Hyvä toimittaja huomauttaa myös, jos osa on huonosti prosessiin sopiva, sillä näin vältytään kalliilta muotilta ja tuotantoajoilta, joista ei koskaan tule taloudellista. klo Cixi Junyi muovit , tämä kurinalaisuus alkaa ensimmäisestä keskustelusta aiotusta sovelluksesta.


 wuyuqiaon kylä, Henghen kaupunki, Cixi City, Zhejiangin maakunta
 +86-15257871220
 [email protected]
