


Uutiset
Kotiin / Uutiset / Teollisuuden uutisia / Mikä on rotaatiomuovaus? Täydellinen opas prosesseihin, materiaaleihin ja käyttöön
Rotaatiomuovaus on yksi niistä prosesseista, joita on helppo kuvata ja paljon vaikeampi tehdä hyvin. Yksinkertaisesti sanottuna se muuttaa muovijauheesta onttoja, saumattomia osia pyörittämällä hitaasti muottia uunin sisällä, kunnes jauhe sulaa ja peittää sisäseinän. Jos olet koskaan varastoinut vettä paksussa vihreässä säiliössä, kävellyt venesataman ponttonia pitkin tai ajanut vedellä täytetyn esteen ohi tietyömaalla, olet jo tavannut pyörivästi muovatun tuotteen.
Rotaatiomuovaus, jota kutsutaan myös rotaatiomuovaukseksi, rotaatiovaluksi tai rotaatiomuovaukseksi riippuen siitä, missä luet tätä, on matalapaineinen ja korkean lämpötilan prosessi onttojen muoviesineiden valmistamiseksi. Mitattu panos hienoksi jauhettua polymeeriä menee onttoon halkaistuun muottiin, muotti puristetaan kiinni ja se pyörii kahdella kohtisuoralla akselilla uunin sisällä.
Kun työkalu kuumenee, jauhe kaatuu ja tarttuu kuumiin sisäpintoihin sulaen kerroksittain, kunnes se muodostaa tasaisen kuoren koko onteloon. Muotti siirtyy sitten jäähdytysasemalle edelleen pyörien, joten osa säilyttää muotonsa painumisen sijaan. Kun se on tarpeeksi viileä, muotti avautuu ja pala tulee ulos yhtenä saumattomana esineenä.
Yksi yksityiskohta kannattaa muistaa: seinämän paksuus määräytyy sen mukaan, kuinka paljon jauhetta lataat, ei itse muotin, minkä vuoksi yksi työkalu voi usein tuottaa useita kapasiteettia.
Jokainen työ noudattaa samaa järjestystä, oli kyseessä sitten 40 litran annostuskauha tai 10 000 litran varastosäiliö.
Jaksoajat ovat pidempiä kuin ruiskuvalussa, usein kahdestakymmenestä minuutista tuntiin riippuen koosta ja materiaalista, mutta työkalut ovat yksinkertaisempia ja paljon halvempia. Suuren onton osan kohdalla tämä kompromissi yleensä päättää projektin.
Kaikki muovit eivät sovellu prosessiin. Hartsin on selviydyttävä jauheeksi jauhettua ja kuumennettua pitkän syklin läpi hajoamatta, joten luettelo on lyhyempi kuin monet ihmiset odottavat.
Lisäaineilla on yhtä paljon merkitystä kuin perushartsilla. Loppukäyttöön valitaan UV-stabilisaattorit, värin perusseos ja antistaattiset aineet, koska viisitoista vuotta auringossa seisova säiliö tarvitsee erilaisen koostumuksen kuin suolaisessa vedessä istuva poiju.
Prosessin toimintatavasta johtuen rotaatiomuovatuilla tuotteilla on tunnistettavissa olevia ominaisuuksia.
Se auttaa näkemään pyörivän muovauksen kahden lähimmän sukulaisensa vieressä. Alla oleva taulukko on pikemminkin karkea ohje kuin sääntö, koska osakoko ja tilausmäärä muuttavat numeroita huomattavasti.
| Prosessi | Tyypillinen seinämän paksuus | Työkalujen hinta | Soveltuu parhaiten |
|---|---|---|---|
| Pyörivä muovaus | 3-12 mm, tasaisesti kauttaaltaan | Matalasta kohtalaiseen | Suuret ontot osat, pienet tai keskikokoiset tilavuudet |
| Ruiskuvalu | 1-4 mm, vaihtelee mallin mukaan | Korkea | Pienet, yksityiskohtaiset, suuren volyymin osat |
| Puhallusmuovaus | 0,5-3 mm | Kohtalainen | Pullot, purkit ja ohuet astiat |
Käytännön yhteenveto: rotaatiomuovaus voittaa, kun tarvitset suuren onton osan, jossa on paksu, kestävä seinä, etkä voi perustella kallista terästyökalua. Se sopii huonosti pienille, erittäin yksityiskohtaisille komponenteille, joita valmistetaan miljoonia.
Koska prosessi käsittelee suuria onttoja muotoja niin hyvin, rotomuotit osat ilmestyvät useampaan paikkaan kuin useimmat ihmiset odottavat.
Vedenkäsittely on hyvä esimerkki. Kartiopohjainen PE-varastosäiliö on valettu yhdeksi kappaleeksi, jossa on paksu korroosionkestävä seinä, kiinteästi muotoiltu kartio eikä liitoksia, jotka voivat vuotaa.
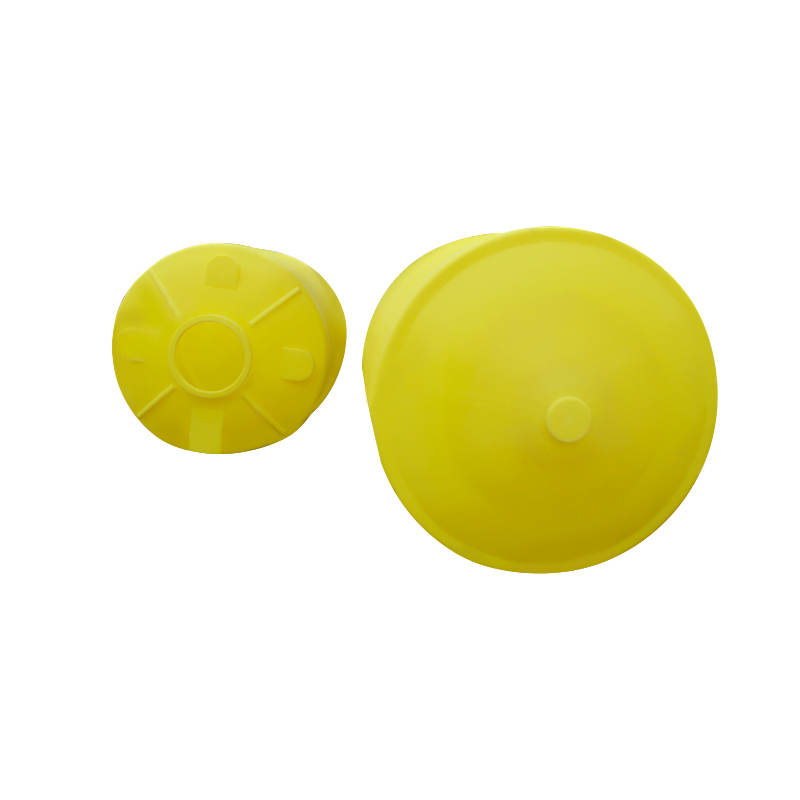 CPT-5000L kartiopohjainen PE-säilytyssäiliö käytetään vedenkäsittelyssä, ympäristönsuojelussa, elektroniikassa, kemianteollisuudessa, elintarvike-, lääke-, rakennus- ja muilla aloilla Näytä tuote →
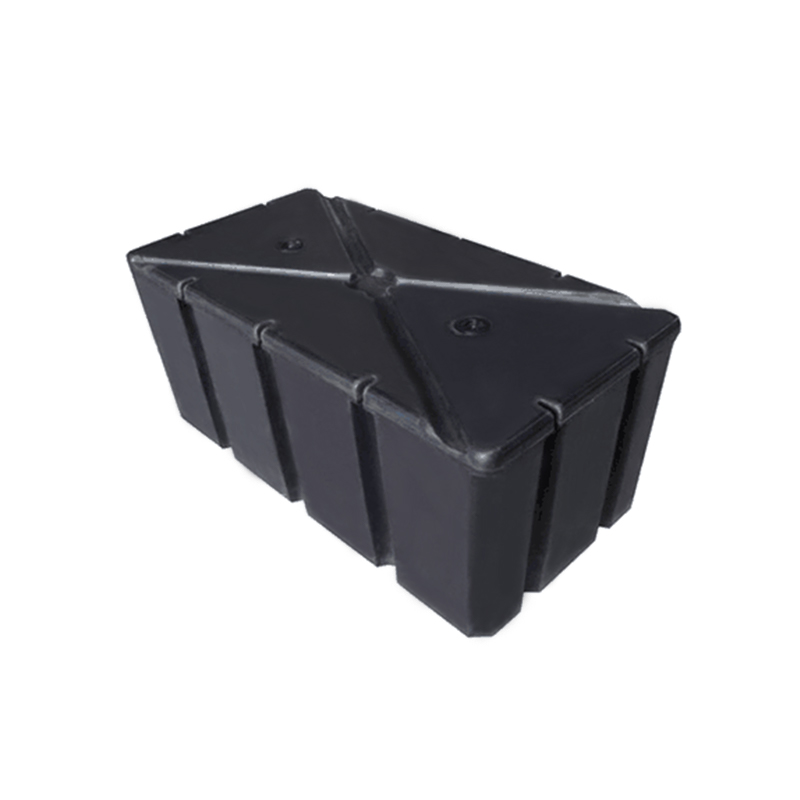
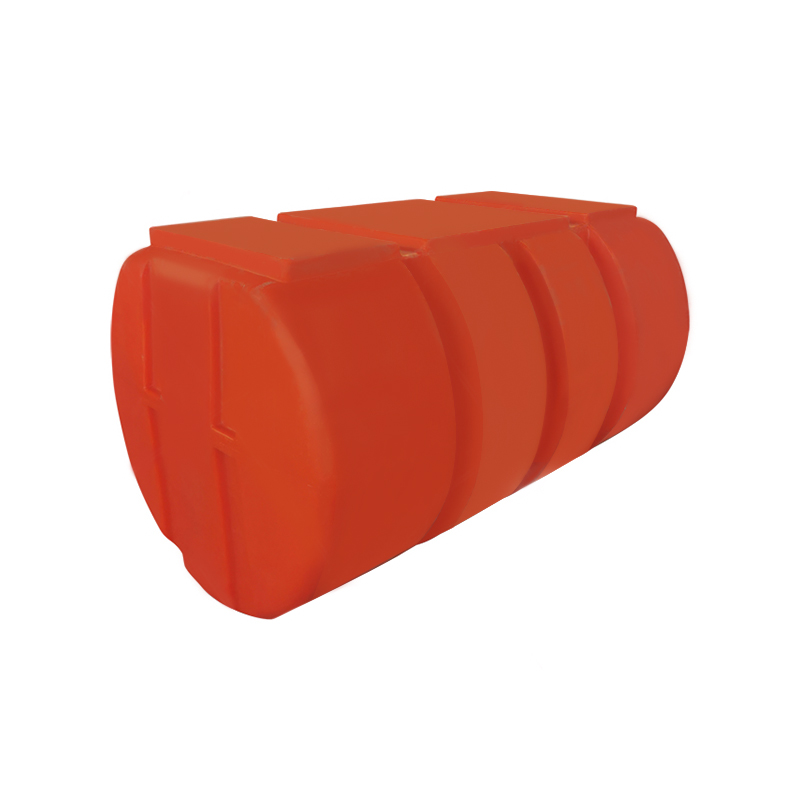
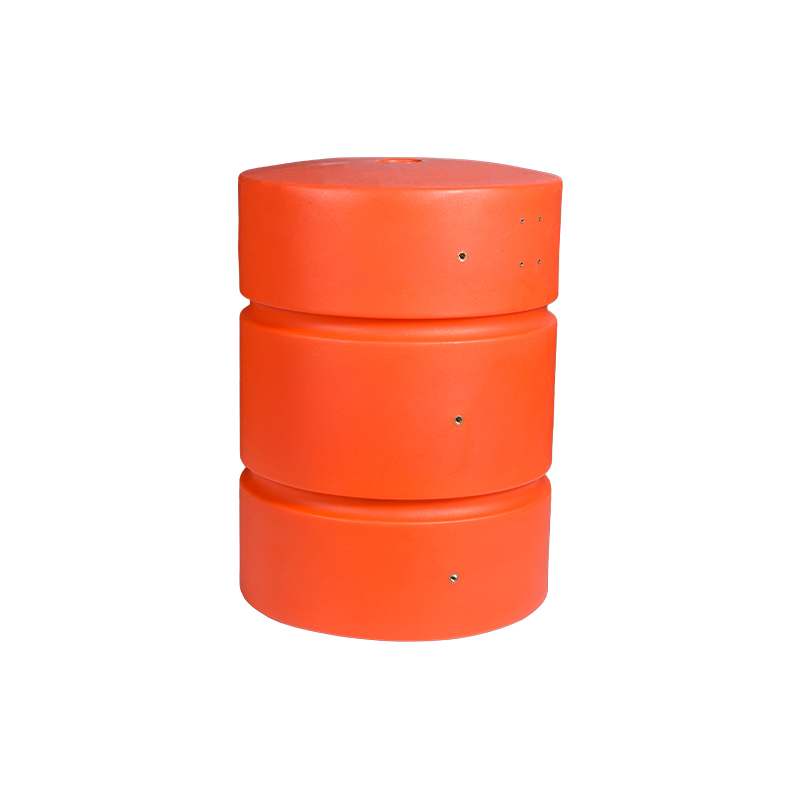
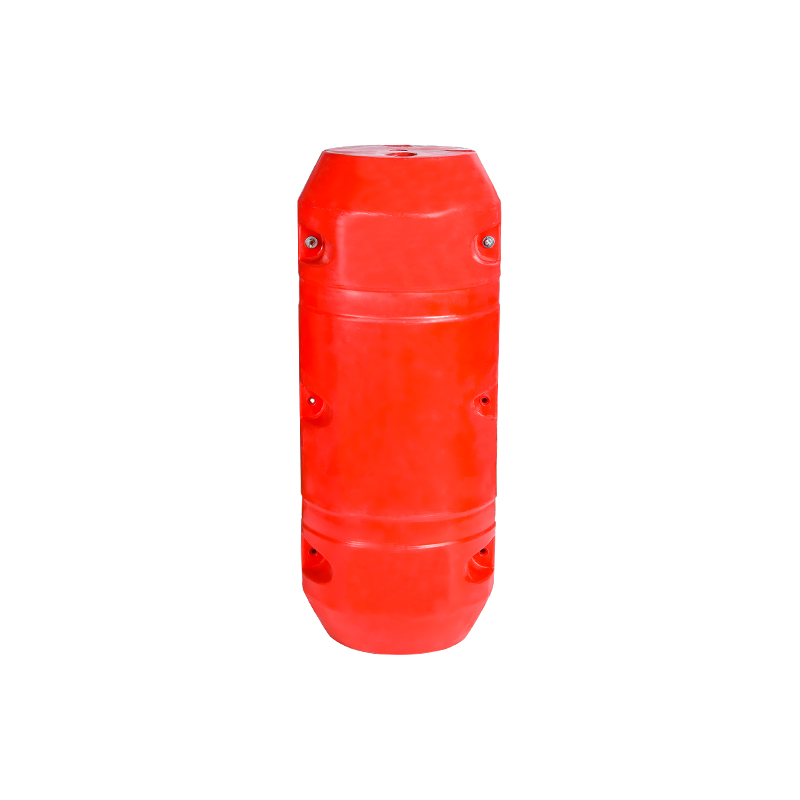
Kelluvat tuotteet noudattavat samaa logiikkaa. Polyeteeni ei syöpy suolavedessä, joten ontot ja vaahtotäytteiset kellukkeet pysyvät käyttökunnossa satamissa ja kalatiloilla vuosia. Kirjoitimme tästä tarkemmin lyhyessä artikkelissa miksi LLDPE kelluvat alustat kestävät korroosiota .
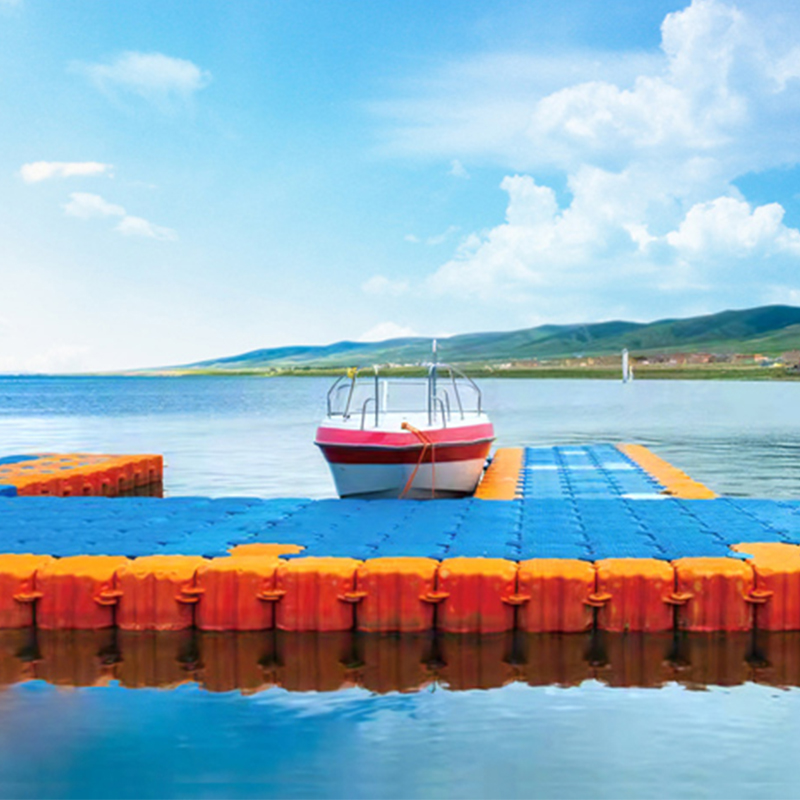 Rotomolding LLDPE kelluva alusta Cixi Junyi Plastic Co., Ltd. on perustamisestaan lähtien vuonna 2007 sijainnut Cicxissä, Zhejiangin osavaltiossa, joka tunnetaan rotaatiomuovauksen kotikaupunkina. Yhtiö on strategisesti... Näytä tuote →
Monet projektit eivät ala luettelosta. Ne alkavat luonnoksesta, näytteestä tai ongelmasta, jota mikään vakiotuote ei ratkaise. Näissä tapauksissa työ alkaa piirustuspöydästä: seinän paksuus, ripajärjestys, sisäosien sijoitus ja muotin jakolinja päätetään yhdessä, koska yhden muutos pakottaa yleensä muutoksen toiseen.
Työkalu on paikka, jossa rotaatiomuovaus on anteeksiantavaisimmin. Alumiinimuotit maksavat murto-osan kovasta ruiskutyökalusta, joten vaatimattomassa ensitilauksessa voi silti olla järkeä ja samaa muottia voidaan käyttää uudelleen myöhemmin volyymien kasvaessa. Kehitys- ja OEM-työ on suuri osa toimintaamme, ja sitä käsitellään tarkemmin alla mukautetut rotomolded osat ja OEM-käsittely .
Polttoainesäiliö on tyypillinen esimerkki: monimutkainen ulkomuoto, sisäiset ohjauslevyt ja sisäänvaletut liitososat, jotka valmistetaan yhtenä jännityksettömänä muotokappaleena hitsatun kokoonpanon sijaan.
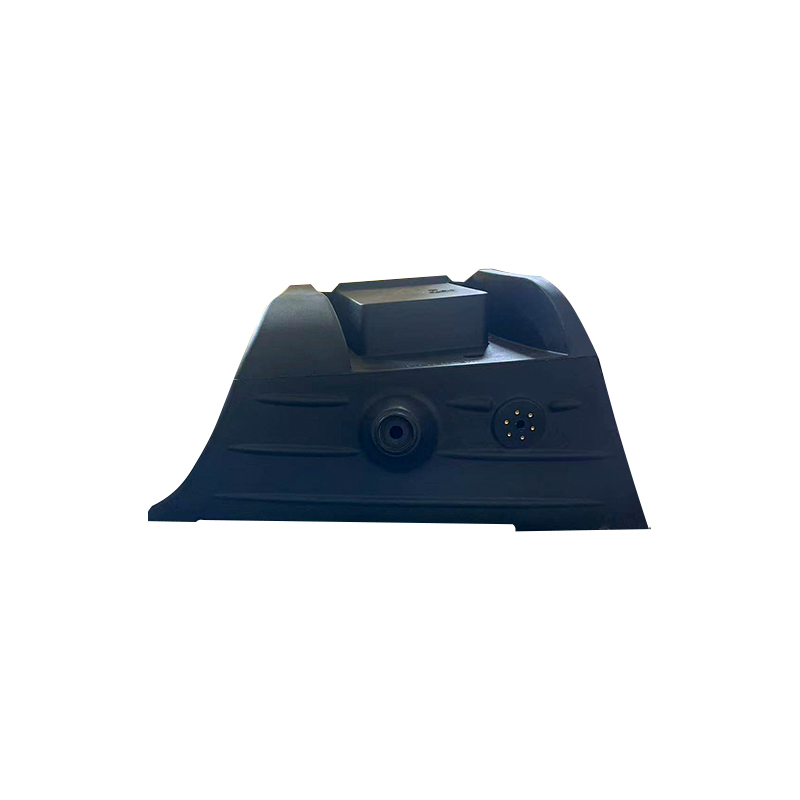 Pyörivä muovinen LLDPE-polttoainesäiliö Nesteiden säilyttämiseen käytetyt astiat Näytä tuote →
Olemme valmistaneet rotaatiomuovattuja tuotteita vuodesta 2007 lähtien Cixissä, Kiinan itärannikon kaupungissa, jota ihmiset kutsuvat täällä mielellään rotomuovauksen kotikaupungiksi. Työpajamme sijaitsee noin kahden kilometrin päässä Yuyao Northin suurnopeusjuna-asemalta ja noin viidentoista kilometrin päässä Hangzhou Bayn sillalta, joka pitää vierailut ja lähetykset sujuvasti.
Vuosien varrella olemme oppineet, että suurin osa käsityöstä elää yksityiskohdissa, joita kukaan ei näe: kuinka tasaisesti jauhe latautuu, kuinka hellästi muotti jäähtyy ja kuinka huolellisesti kiinnike asetetaan ennen työkalun valmistumista. Nämä valinnat ratkaisevat, kestääkö säiliö viisitoista vai viisi vuotta. Rakennamme omia muottejamme, valmistamme vakiomuotoisia vedenkäsittely- ja vesiviljelytuotteita sekä teemme tilaustyötä asiakkaille, jotka tarvitsevat jotain mitä ei vielä ole.
Eli suoraan kysymykseen: rotaatiomuovaus on matalapaineinen prosessi, jossa muovijauhe muuttuu ontoksi, saumattomaksi, stressittömäksi tuotteeksi 40 litran annostuskauhasta 10 000 litran varastosäiliöön. Se ei ole nopein tai tarkin menetelmä, mutta suurille, kestäville ja vesitiiviille osille, jotka on valmistettu järkevinä määrinä, harvat prosessit pääsevät lähelle.


 wuyuqiaon kylä, Henghen kaupunki, Cixi City, Zhejiangin maakunta
 +86-15257871220
 [email protected]
